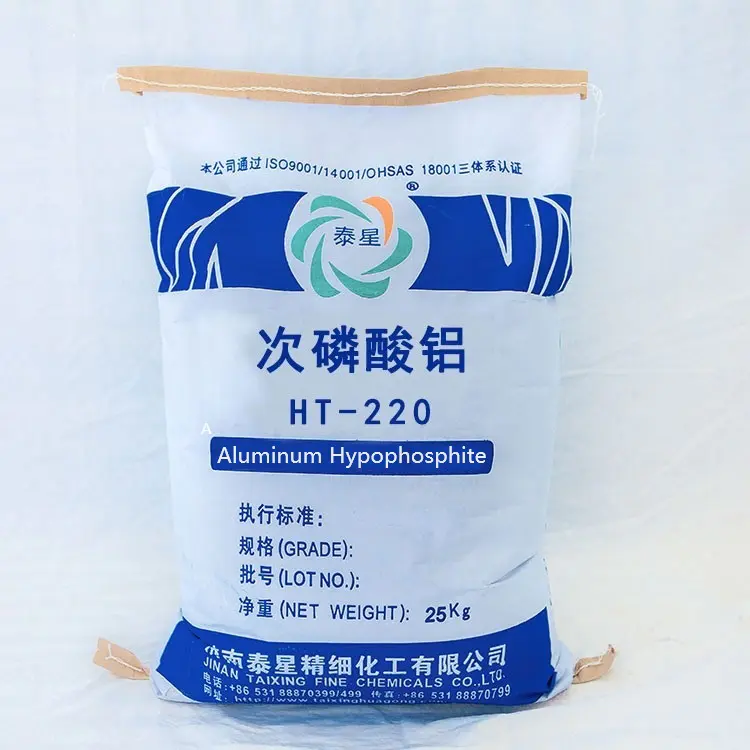
Alumiiniumhüpofosfit (AHP)on suure jõudlusega halogeenivaba leegiaeglusti ning selle pikaajaline säilivusstabiilsus on oluline eeltingimus lõpptoodete ühtlase kvaliteedi tagamisel. Põhiprobleem, mille pärast tööstus üldiselt muret teeb, on see, kas see imab niiskust? Millised on niiskuse neelamise tagajärjed? Ja kuidas seda teaduslikult säilitada? See artikkel läbib pinna ja annab täieliku kognitiivse süsteemi ja juhtimisplaani kristallstruktuuri, pinna füüsikalise keemia ja materjali omaduste vahelise seose vaatenurgast.
Esiteks on põhijäreldus, et alumiiniumhüpfosfiidil on teatav hügroskoopsuse tendents, kuid selle hügroskoopsus on oluliselt madalam kui paljudel teistel anorgaanilistel sooladel (nagu ammooniumpolüfosfaat APP), mis jääb kontrollitavasse vahemikku. Selle niiskuse neeldumise olemuse ja astme määravad järgmised tegurid:
Alumiiniumhüpofosfiidi keemiline valem on Al (H ₂ PO ₂) ∝ ja selle kristallstruktuur ei sisalda suures koguses kristallvett. See erineb põhimõtteliselt alumiiniumhüdroksiidist [Al (OH) ∝] või teatud hüdraatboraatidest. Selle niiskuseimavus tuleneb peamiselt:
· Pinna füüsikaline adsorptsioon: osakeste pinnal olevad polaarsed rühmad (nagu ots - OH, P=O jne) adsorbeerivad vesiniksideme kaudu õhus olevaid veemolekule.
·Kapillaarne kondenseerumine: peente pulbrite puhul võib osakeste vahedest moodustunud kapillaar kõrge õhuniiskusega keskkonnas põhjustada veeauru kondenseerumist.
·Eripind: mida peenem on osakeste suurus (nagu nanoskaala või ülipeen), seda suurem on eripind, mida rohkem on avatud polaaralasid, seda kiirem on niiskuse neeldumise kiirus ja seda suurem on tasakaaluline niiskuse neeldumisvõime. See on ülipeente pulbrite rangemate säilitusnõuete peamine põhjus.
· Pinna keemiline olek: AHP pinna hüdrofoobse modifikatsiooniga (nt silaaniga sidestusainega töötlemine) vähendab oluliselt selle hügroskoopsust. Osakeste pinnal sidestusainetest moodustunud orgaaniline kiht kaitseb tõhusalt polaarseid rühmi ja on võtmetehnoloogia säilitamise stabiilsuse parandamiseks.
·Keskkonnatemperatuur ja -niiskus: õhu suhtelist niiskust (RH) mõjutavad välistegurid. Mida kõrgem on õhuniiskus, seda suurem on niiskusesisaldus, mille juures saavutatakse niiskuse neeldumise tasakaal. Temperatuuri tõus kiirendab tavaliselt hügroskoopse kineetika protsessi.
Niiskuse neeldumise jälg võib tunduda kahjutu, kuid polümeerkomposiitmaterjalide puhul võivad ahelkeemilised reaktsioonid ja füüsikalised muutused, mille see käivitab, kaasa tuua tõsiseid tagajärgi:
·See on kõige tõsisem ja varjatum risk. Kui AHP-ga adsorbeeritud vett ei eemaldata töötlemise ajal täielikult (tavaliselt >250 ℃), muutuvad veemolekulid kõrgel temperatuuril sulas olekus tugevateks hüdrolüüsikatalüsaatoriteks.
· Mõju polüestrile (PBT/PET) ja polüamiidile (PA): niiskus võib kiiresti katkestada nende polümeeride ester- või amiidsidemed, mille tulemuseks on molekulmassi järsk vähenemine (siseviskoossuse vähenemine), mis väljendub sulatugevuse, toote rabeduse ja mehaaniliste omaduste kokkuvarisemises. See protsess võib ekstruuderites või survevaluseadmetes toimuda vaikselt.
· Pinnale adsorbeeritud niiskus võib muuta algset lagunemisteed ja temperatuuriAHP, häirivad selle täpset leegiaeglustava sünergistlikku mehhanismi polümeermaatriksiga ja võivad põhjustada leegiaeglustaja taseme kõikumisi või mittevastavust.
·Pärast niiskuse imendumist tekib osakeste vahel vedela silla efekti tõttu aglomeratsioon, mille tulemuseks on voolavuse vähenemine ja raskused automaatse doseerimissöötmise korral, mis võib põhjustada lõpptootes ebaühtlase dispersiooni defekte.
Ülaltoodud arusaamadele tuginedes pakume välja süstemaatilise ladustamisplaani, mille kohaselt "ennetamine enne, seire täiendusena".
Isoleerige niiskus, kontrollige temperatuuri, sulgege pakend, esimene sisse esimene välja.
1. Pakendi spetsifikatsioonid
·Eelistatud: kahekihiline pakend. Sisemine kiht on paks polüetüleenist (PE) kilekott ja kuumtihendatud, välimine kiht aga niiskuskindel jõupaberkott või alumiinium-plast komposiitkott. Suure nõudlusega rakenduste korral saab sisekoti täita kuiva lämmastikuga ja sulgeda.
·Suur pakend: tonnikott peab olema vooderdatud niiskuskindla PE-kilega ja väljalaskeava peab olema tihedalt suletud tõmbsidemetega.
2. Ladustamiskeskkonna nõuded
· Ladu: seda tuleks hoida jahedas, kuivas ja hästi ventileeritud. Soovitatav on hoida ümbritseva õhu temperatuur alla 25 ℃ ja suhteline õhuniiskus alla 50% suhtelisest õhuniiskusest.
·Ärge segage kemikaalidega nagu tugevad happed, tugevad alused, oksüdeerijad jne.
·Paigutus: kandikupadja hoiukoht, mida hoitakse seintest ja põrandatest eemal, et vältida niiskuse sattumist maapinnale.
3. Niiskuse vältimise meetmed kasutamise ajal
·Kasutusvalmis pärast koti avamist: Pärast pakendi avamist tuleb kogu materjalide kott panna kuivatuseelsesse segamissüsteemi või ära kasutada võimalikult kiiresti.
·Kasutamata materjalide käitlemine: Kui kotti ei kasutata pärast avamist ära, tuleb see koheselt uuesti tihedalt sulgeda või viia kuivatusainega suletud anumasse. Lahtipakkimismaterjale ei ole soovitatav pikemaks ajaks avatud töökoja keskkonnas kokku panna.
·Eelkuivatusprotsess (tuliselt soovitatav): vaigusüsteemide puhul, nagu PA ja PBT, mis on äärmiselt niiskustundlikud, on tungivalt soovitatav AHP enne segamist koos vaiguga eelkuivatada. Tavalised kuivatustingimused on: kuivatamine temperatuuril 80-100 ℃ 3-4 tundi vaakumtrumlis või kuuma õhu tsirkulatsiooniahjus. See mitte ainult ei eemalda adsorbeerunud vett, vaid tagab ka töötlemise ohutuse.
4. Järelevalve ja kvaliteedikinnitus
·Tehase kontroll: mõõta toote esialgset niiskusesisaldust (nt Karl Fischeri meetod) ja koostada võrdlusandmed.
· Regulaarne ülevaatus: varude materjalide puhul, eriti nende puhul, mille pakend on kergelt kahjustatud või pakend on avatud, kontrollige korrapäraselt klompe.
·Kinnitus enne kasutamist: kui materjali kuivamisolekus on kahtlusi, tuleks enne kasutamist läbi viia lihtne "sulamisnäpukatse" või väikesemahuline töötlemine, et jälgida, kas sulatis on mullid ja kas toote toimimises on mingeid kõrvalekaldeid.
Hügroskoopsusalumiiniumhüpofosfitei ole ületamatu defekt, vaid tehniline parameeter, mida saab täielikult kontrollida teadusliku arusaama ja rangete standardite abil. Niiskuse neeldumismehhanismi mõistmine võimaldab meil liikuda passiivselt reageerimiselt aktiivsele ennetamisele.
Komposiitmaterjalide tootjate jaoks on range AHP ladustamise ja eeltöötluse standardse tööprotseduuri (SOP) loomine ja rakendamine sama oluline kui usaldusväärse tarnija valimine. See pole mitte ainult vajalik meede materjali stabiilsuse tagamiseks, vaid ka nurgakivi tagamaks, et teie suure jõudlusega leegiaeglustaja valem suudab korduvalt ja usaldusväärselt täita oma disainitulemusi igas tootmises, kaitstes sellega teie toote mainet ja tootmise efektiivsust. Meie pakutavad alumiiniumhüpofosfittooted on läbinud range kuivatustöötluse ja on pakendatud niiskuskindlate materjalidega. Kui vajate kohandatud soovitusi ladustamis- ja eeltöötluslahenduste kohta, mis on kohandatud teie konkreetsele tehasekeskkonnale (eriti kõrge õhuniiskusega piirkondades) või eelkuivatusprotsessi parameetrite saamiseks, võtke meie tehnilise toe meeskonnaga igal ajal ühendust.