Shandong Taixing Advanced Material Co., Ltd.
Uudised

Põhiline erinevus sademete ATH ja jahvatava ATH vahel

2026-03-10 0 Jäta mulle sõnum

Leegiaeglustavate ja funktsionaalsete täiteainete valdkonnasalumiiniumhüdroksiid(ATH) omab pöördelist positsiooni. Kuid erinevused selle valmistamisprotsessides - nimelt "alt-üles" sadestamise meetod ja "ülevalt alla" jahvatusmeetod - määravad põhimõtteliselt toodete füüsikalis-keemilise olemuse ja kasutusomaduste piirid. See eristus pole kaugeltki lihtne "erinevus osakeste suuruses", vaid tuleneb fundamentaalsetest erinevustest kogu teel alates aatomi paigutusest kuni osakeste kokkupanekuni.


I. Põhimõisted

1. Sadestamise meetod

Sadestamismeetod on "alt-üles" märg-keemilise sünteesi protsess. Täpselt üleküllastust, pH-d, temperatuuri ja lisandeid reguleerides läbivad alumiiniumioonid (Al3+) ja hüdroksiidioonid (OH⁻) kristallisatsiooniraja "tuuma moodustumise-kasvamise-küpsemise teel", mis lõpuks kogunevad aatomi-/molekulaarselt tasemelt alumiiniumhüdroksiidi osakesteks.

Põhiomadused: see on kristallide kasvuprotsess, mida juhivad termodünaamika ja kineetika.

2. Lihvimismeetod

Lihvimismeetod on "ülalt-alla" füüsiline töötlemistehnika. Tooraine koosneb tavaliselt jämedatest ATH osakestest, mis on toodetud Bayeri protsessi käigus looduslikust boksiidist. Mehaanilise purustamise (nagu kuuljahvatamine või jugajahvatamine) ja klassifitseerimise abil "lagutatakse" makroskoopilised suured osakesed soovitud suuruseni.

Põhiomadused: see on mehaaniliselt domineeriv osakeste killustumise ja diferentseerumise protsess.


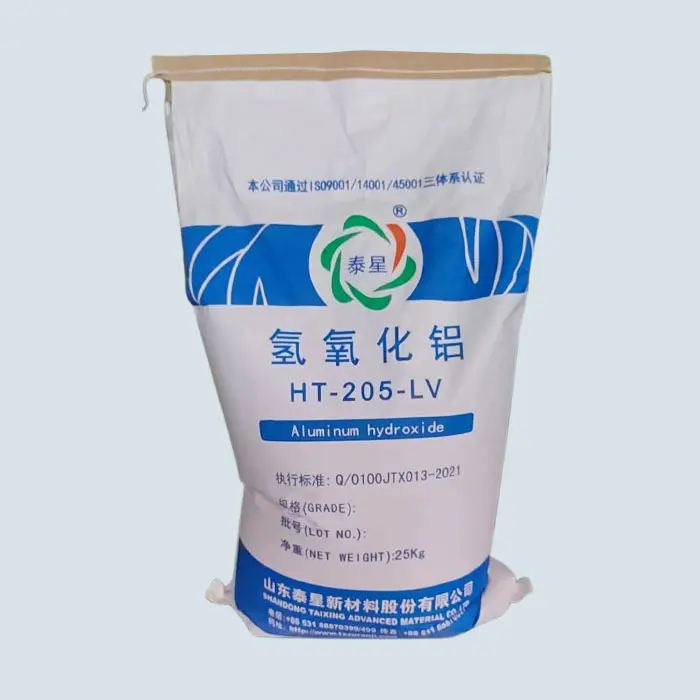
Aluminum Hydroxide


II. Põhiline eristus

jõudlusnäitajad Sadestamismeetod ATH Lihvimismeetod ATH
leegiaeglustaja efektiivsus Kõrge: väga aktiivne pind soodustab katalüütilist karboniseerumist; Kitsas jaotus tagab ühtlase jõudluse. Üldjuhul peab lisandite kogus lisandite ja dispergeeritavuse mõju tõttu olema tavaliselt suurem.
Optiline jõudlus (läbilaskvus) Eelis: Sfäärilised nanomõõtmelised tooted võivad saavutada suure läbipaistvuse ja madala hägususe. Kehv: ebakorrapärased suured osakesed põhjustavad tugevat valguse hajumist ja materjal on läbipaistmatu.
Elektriline jõudlus (dielektriline kadu) Suurepärane: ülikõrge puhtusastmega, väga madala ioonisisaldusega, sobib kõrgsageduslike elektronide jaoks. Piiratud: kõrge naatriumisisaldus suurendab ioonide juhtivust ja dielektrilise kadu.
Mõju mehaanilistele omadustele Täiustamine ja karmistamine: nanodispersioon võib samaaegselt parandada moodulit ja löögitugevust. Habras oht: ebakorrapärased jämedad osakesed võivad kergesti toimida stressi kontsentratsioonipunktidena.
Süsteemi viskoossus Madal: sfäärilistel osakestel on hea voolavus ja need võivad saavutada suure täidise ja madala viskoossuse. Kõrge: ebakorrapärastel osakestel on suur sisehõõrdumine ja märkimisväärne paksendav toime.


Ⅲ. Otsustav loogika rakendusstsenaariumide valimisel

Valige ATH jahvatusmeetod:

Rakenduse stsenaarium hõlmab väga kulutundlikku üldotstarbelistleegiaeglustavad materjalid(nagu vaipkatted ja tavalised juhtmed ja kaablid).

Materjali optiliste, elektriliste või mehaaniliste tugevdusomaduste osas ei ole erinõudeid.

Protsessi tolerants on suhteliselt kõrge, võimaldades teatud jõudluse kõikumisi ja kõrgemaid lisandite tasemeid.

Valige sadestamise meetod ATH:

Rakendusstsenaariumid hõlmavad tipptasemel elektroonilisi materjale (vasega kaetud laminaadid, kapselliimid), suure jõudlusega komposiitmaterjale (lennundus, raudteetransiit) ja läbipaistvaid/üliõhukesi leegiaeglustavaid tooteid (LED-kapseldus, läbipaistev arvuti).

Materjalidel peab olema suurepärane elektriisolatsioon, väike dielektriline kadu, kõrge soojusjuhtivus või optiline läbipaistvus.

Püüdke saavutada suurem leegiaeglustus väiksemate lisandikogustega, parandades või säilitades samal ajal maatriksi mehaanilisi omadusi.

Tootmisprotsess nõuab väga suurt partii stabiilsust ja järjepidevust.


Järeldus

Erinevus sadestunud ATH jajahvatatud ATHon sisuliselt eristus "materjali sünteesi" ja "materjalide töötlemise" vahel, mis peegeldab erinevust "funktsionaalsuse jaoks kujundamise" ja "spetsifikatsioonide jaoks tootmise" vahel.

Seetõttu ei ole see valik lihtsalt kulude ja tulude kompromiss, vaid strateegiline otsus, mis hõlmab tehnilisi teid ja toote positsioneerimist. Tööstusliku ajakohastamise ja materjalide suure jõudlusega trendi järgi muudavad sadememeetodi „disainitavus” ja „äärmuslik jõudlus” selle järk-järgult esmaklassilisest valikust asendamatuks valikuks tipptasemel rakendustes. Selle põhimõttelise erinevuse mõistmine on kognitiivne nurgakivi täpse materjali valiku ja tooteuuenduste saavutamise jaoks.


Seotud uudised
Jäta mulle sõnum
X
Kasutame küpsiseid, et pakkuda teile paremat sirvimiskogemust, analüüsida saidi liiklust ja isikupärastada sisu. Seda saiti kasutades nõustute meie küpsiste kasutamisega. Privaatsuspoliitika
KeelduNõustu